
¿Cómo reducir las tasas de desecho al utilizar SBS en la producción en serie?
Altas tasas de desecho enSBSLa producción en serie cuesta dinero de verdad. Cada pieza rechazada implica material desperdiciado, tiempo perdido y mano de obra malgastada. La buena noticia es que los desechos no son aleatorios: usted puede controlarlos.
Para reducir las tasas de desecho enSBSEn la producción en serie, es necesario contar con materias primas estables, una fórmula de mezcla controlada y procedimientos de fabricación estandarizados. La mayoría de los defectos se deben a un pequeño cambio en alguno de estos aspectos. Identifique primero el eslabón más débil y, a continuación, trabaje para lograr la consistencia en todo el proceso. [1][2]
Esto parece sencillo, pero muchas fábricas aún lo enfrentan con dificultad. Quiero guiarle paso a paso por las causas reales del desperdicio. Al final, comprenderá dónde la mayoría de los fabricantes pierden el control y cómo recuperarlo.
¿Cuáles son los principales factores que provocan altas tasas de desecho durante el procesamiento en masa de SBS?
La mermelada no surge de un solo lote defectuoso; se va acumulando a partir de pequeños problemas que afectan a todo el proceso. La mayoría de los equipos no lo perciben hasta que el rendimiento disminuye.
Altas tasas de desecho duranteSBSEl procesamiento en masa suele deberse a una combinación de factores. La inconsistencia de la materia prima, las condiciones de mezcla inestables, un control de proceso deficiente, el desgaste del equipo y los hábitos del operador contribuyen todos a este fenómeno. Ninguna causa actúa de manera aislada; en conjunto, aumentan la tasa de defectos. [1][2][3]
Los factores que actúan en conjunto
Recuerdo una semana en la que nuestra tasa de rechazo se disparó de alrededor del 3 por ciento a casi el 9 por ciento de la noche a la mañana. Al principio, atribuimos el problema al nuevo operario del turno nocturno. Pero al revisar los registros, descubrimos que tres factores habían cambiado simultáneamente: el proveedor había enviado un lote ligeramente diferente de materia prima; el mezclador no había recibido mantenimiento desde hacía dos meses; y el turno nocturno había omitido un control rutinario de la viscosidad para ahorrar tiempo. Ninguno de estos tres factores, por sí solo, habría provocado ese aumento; en conjunto, sin embargo, sí lo hicieron.
Según mi experiencia, un pequeño cambio en una etapa rara vez provoca por sí solo una crisis. El problema surge cuando varios cambios menores se acumulan al mismo tiempo: un lote ligeramente diferente de materia prima entra en contacto con una máquina que funciona a una temperatura algo elevada, y un operario omite una verificación. Es entonces cuando las tasas de rechazo se disparan.
Analizo cinco áreas cuando surge un problema de residuos. Cada una se alimenta de la siguiente, por lo que nunca las abordo como cuestiones aisladas.
|
Factor |
Qué puede salir mal |
Resultado en juego |
|
Materia prima |
Variación entre lotes |
Comportamiento de fusión inconsistente |
|
Fórmula de mezcla |
Relación o momento incorrectos |
Partes débiles o irregulares |
|
Condiciones de procesamiento |
Deriva de temperatura o de presión |
Deformación, vacíos, cortocircuitos de inyección |
|
Equipo |
Desgaste, mantenimiento deficiente |
Defectos repetitivos |
|
Práctica del operador |
Pasos omitidos, verificaciones apresuradas |
Advertencias tempranas omitidas |
Cuando rastreo un pico de scrap hasta su causa raíz, casi siempre afecta a dos o más filas de esta tabla al mismo tiempo. Por eso, solucionar una sola cosa rara vez resuelve el problema en su totalidad.
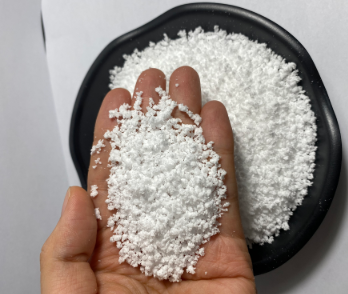
¿Cómo ajustar la fórmula de mezcla para reducir las piezas defectuosas de SBS?
Una fórmula deficiente no siempre luce mal sobre el papel. Solo revela sus debilidades cuando la línea de producción opera a pleno rendimiento.
Para reducir las piezas defectuosas de SBS, ajuste la formulación de mezcla basándose en datos reales de producción, y no únicamente en ensayos de laboratorio. Pequeños cambios en la proporción, el tiempo de mezcla o la temperatura pueden alterar el comportamiento del flujo del material. Pruebe las modificaciones de la formulación a la velocidad de producción real antes de consolidarlas. [2][3]
Por qué el éxito del laboratorio no garantiza el éxito de la línea de producción
Presto mucha atención a la consistencia de la mezcla, porque es precisamente ahí donde suelen originarse muchos problemas. Cuando una formulación de SBS no se controla de manera rigurosa, pequeñas variaciones en las proporciones de los ingredientes o en el tiempo de mezcla pueden alterar el comportamiento del material una vez que éste llega a la etapa de procesamiento.
Por eso nunca considero el ajuste de una fórmula como una tarea puntual de laboratorio. Una fórmula que parece perfecta en un pequeño lote de prueba puede fallar al alcanzar la velocidad de producción plena, con mayores niveles de cizallamiento o durante ciclos de operación más prolongados. Siempre pruebo una nueva fórmula en las mismas condiciones que la producción diaria, y no únicamente en un entorno controlado de laboratorio.
La tabla a continuación muestra cómo evalúo los cambios en las fórmulas antes de aprobar su implementación en toda la línea de productos.
|
Etapa de prueba |
Lo que reviso |
Por qué es importante |
|
Lote de laboratorio |
Comportamiento básico de los materiales |
Confirma que la fórmula es viable |
|
Prueba piloto |
Comportamiento a velocidad real |
Revela problemas ocultos de flujo |
|
Producción completa |
Consistencia a lo largo de las horas |
Confirma la estabilidad a largo plazo |
Saltarse la fase de prueba es el error más frecuente que observo. Parece más rápido, pero suele terminar consumiendo más tiempo a largo plazo.
¿Puede la selección del grado de la materia prima influir en la tasa de rechazo de los productos de SBS?
Un material puede parecer adecuado en la hoja de datos y, aun así, ocasionar problemas en la línea de producción. Esta brecha entre la teoría y la práctica sorprende a muchos equipos.
Sí, la selección del grado de materia prima puede influir directamente en la tasa de rechazo de los productos de SBS. Un grado que rinde bien en pruebas a pequeña escala puede presentar inconsistencias cuando se produce a mayor volumen. Elegir un grado que se ajuste a su proceso, y no solo a las especificaciones del pliego técnico, permite reducir variaciones innecesarias. [1][2]
Ajustar el grado al proceso, no solo a la especificación
Creo que la selección del grado de materia prima es más importante en la producción en serie de lo que muchas personas imaginan. Un material puede parecer perfecto sobre el papel; sin embargo, incluso pequeñas variaciones en su consistencia o en los procesos de elaboración pueden ocasionar problemas cuando se aumenta la escala de producción.
Hace unos años, colaboré con una fábrica que optó por un grado de SBS más económico para reducir costos. En pruebas piloto, el producto parecía adecuado. Sin embargo, apenas pasaron a la producción a gran escala, la tasa de rechazo se disparó en cuestión de dos semanas. El nuevo grado presentaba una variabilidad entre lotes mucho mayor de la que indicaba la hoja de datos. Tardaron casi un mes en rastrear el origen de esa alza en la tasa de rechazo, pues, sobre el papel, todo parecía estar en orden. Una vez que volvieron al grado original, la tasa de rechazo volvió a niveles normales en cuestión de días.
Por eso, al elegir un grado, no me limito a consultar las fichas técnicas; también evalúo cómo se comporta ese grado dentro del proceso específico en el que será utilizado. Un grado que admite cierta mayor tolerancia pero mantiene una resistencia constante suele ofrecer un rendimiento superior en la producción en serie, incluso frente a un grado con especificaciones más estrictas pero cuya estabilidad está menos comprobada.
Los fabricantes que reducen la variabilidad innecesaria suelen compartir un mismo hábito: seleccionan materiales que funcionan de manera fiable con sus procesos actuales, en lugar de perseguir el grado que ofrece los mejores valores en papel. Ese sencillo hábito puede evitar una gran parte de los desperdicios evitables incluso antes de que la producción tenga inicio.
¿Cómo estandarizar las operaciones de producción para reducir los residuos de SBS en la fabricación a largo plazo?
A largo plazo, la fabricación premia más la consistencia que cualquier solución puntual. Sin un estándar, cada turno puede ir desviándose poco a poco en una dirección distinta.
La estandarización de las operaciones de producción reduce los desperdicios en SBS al mantener idénticos los pasos del proceso, los parámetros y los procedimientos de manejo de materiales en cada turno. Procedimientos claros y un monitoreo regular minimizan las pequeñas variaciones que, con el tiempo, se acumulan hasta convertirse en desechos. Las normas deben seguir permitiendo ajustes, pero partiendo de una base estable. [2][4][5]
Construyendo una base repetible
Para la fabricación a largo plazo, creo que la mayor oportunidad suele radicar en la estandarización. Procedimientos operativos claros, parámetros de procesamiento estables, manipulación uniforme de los materiales y monitoreo periódico contribuyen a reducir las variaciones de producción evitables. [2][4]
La estandarización no implica que un proceso nunca requiera ajustes. Significa que los ajustes se realizan sobre una base controlada y reproducible, en lugar de basarse en suposiciones o intuiciones. Cuando cada turno sigue los mismos pasos, resulta mucho más sencillo identificar la causa real de un aumento inesperado en la tasa de desechos, porque hay menos variables interviniendo al mismo tiempo.
He aquí cómo comparo una línea no estandarizada con una estandarizada.
|
Área |
Sin Operaciones Estándar |
Con Operaciones Estándar |
|
Entrega de turnos |
Notas inconsistentes |
Lista de verificación clara y repetible |
|
Configuración de parámetros |
Ajustado por memoria |
Documentado y bloqueado |
|
Manejo de materiales |
Varía según el operador |
Procedimiento fijo para todos |
|
Rastreo de problemas |
Difícil de aislar la causa |
Más fácil, menos variables |
En la producción en serie de SBS, las menores tasas de desecho suelen deberse a un mejor control del proceso, y no simplemente a un cambio en el material. El objetivo es identificar el origen de la variabilidad. Esto nos permite vincular de manera más eficaz las materias primas, la formulación, el procesamiento y las operaciones diarias. [1][2][4]
Conclusión
Las menores tasas de rechazo del SBS se deben al control del proceso, no únicamente a cambios en los materiales. Corrige el eslabón más débil y luego estandariza todo el sistema. En Yudahang trabajamos a diario con fabricantes, ayudándoles a integrar materias primas, formulaciones y procesos en un sistema estable y coherente.
Referencias
[1] Holden, G., Kricheldorf, H. R., y Quirk, R. P. (Eds.). Elastómeros termoplásticos: Manual de copolímeros en bloque. Hanser Publishers.
[2] Morton-Jones, D. H. Procesamiento de polímeros. Springer Science & Business Media.
[3] White, J. L., y Potente, H. Ingeniería con caucho: cómo diseñar componentes de caucho. Hanser Publishers.
[4] Montgomery, D. C. Introducción al control estadístico de la calidad. Wiley.
[5] Juran, J. M., y Godfrey, A. B. (Eds.). Manual de calidad de Juran. McGraw-Hill.
[6] Enciclopedia de Tecnología Química Kirk-Othmer. Procesamiento de polímeros y materiales elastoméricos. Wiley.